
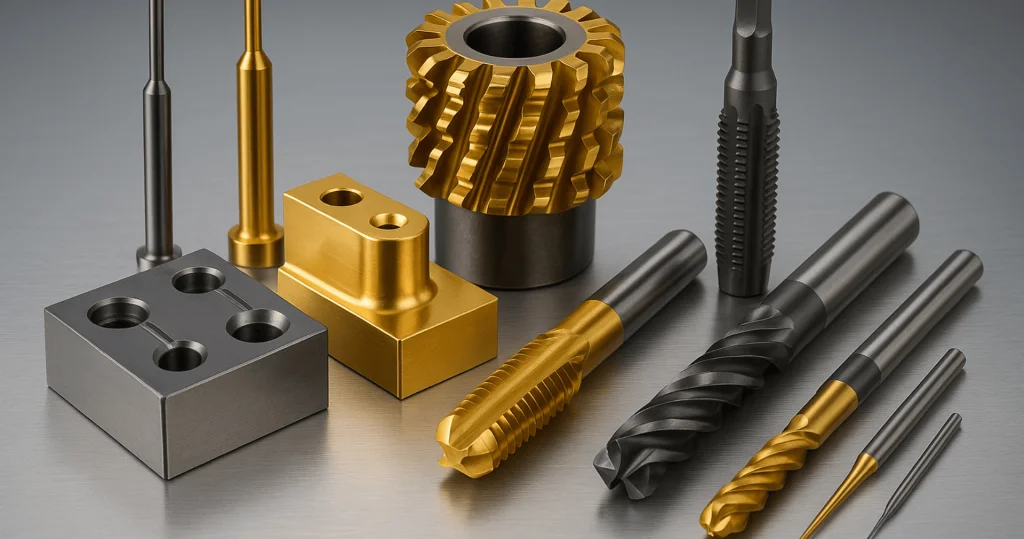
现代制造业依赖精度与可靠性运行。无论是切削刀具、成形模具、压铸镶件,还是高光塑料模具,一旦工具失效,都会造成产能损失、品质波动与运营成本上升。
为解决这些挑战,物理气相沉积(PVD) 涂层如氮化钛(TiN) 与 氮化铝铬(AlCrN)已成为提升耐磨性、抗氧化能力与表面品质的行业标准。
在纳峰科技,我们以应用为导向,针对不同基材、几何结构与生产环境,精密设计 TiN 与 AlCrN 涂层工艺,实现性能最优化。
核心挑战:高温、磨损与附着力
切削工具 在刃口处承受持续磨粒磨损与热循环。加工硬度达 45 HRC 的钢材或进行干切削时,易产生微裂纹与涂层剥落,尤其在高速条件下更为明显。
成形与冲压工具 经历反复滑动接触、塑性变形与咬合磨损,若缺乏表面防护,附着与崩刃会迅速降低零件精度。
压铸镶件 在超过 650°C 的熔融金属环境下工作,容易发生热裂、冲蚀与焊模现象,一旦裂纹扩展,使用寿命将急剧下降。
注塑与高光模具 需要镜面抛光与顺畅脱模表面,即使微小的磨痕或点蚀,也会影响光学效果与外观,增加返修与停机时间。
TiN 与 AlCrN 如何解决问题
TiN – 均衡耐磨与高光表面防护
经典金色 TiN 涂层兼具硬度、润滑性与化学惰性,适用于中低负荷的切削与成形工况,以及对外观要求极高的高光表面。TiN 能确保稳定外观与更洁净的脱模效果。
AlCrN – 高温与抗氧化防护盾
AlCrN 在高温、高负载与强氧化环境下表现卓越,如齿轮滚削、压铸与高速加工。其富铝成分在运行过程中形成致密的 Al₂O₃ 保护层,防止软化与氧化,在 1000°C 以上仍保持硬度,并可将使用寿命延长 2–3 倍。
纳峰科技的优势所在
相比传统涂层,纳峰科技采用先进 FCVA 与高致密度 PVD 平台,实现超光滑、低液滴表面,并在复杂几何结构上保持优异附着力与均匀性:
- 更高致密度 → 减少针孔与微孔隙,显著提升耐腐蚀与抗氧化能力
- 刃口均匀附着 → 保持微型刀具、顶针与精密模具的锋利轮廓
- 应用定制配方 → 针对基材、表面状态与工作温度专属优化
- 一体化制程 → 清洗、遮蔽、镀膜与终检统一管理,最快 5 天交付
我们通过工程化定制、深度制程控制与闭环品质体系,为客户带来:
- 小批量与特殊应用的高度灵活性
- 无需返工的表面一致性与厚度精度
- 本地技术支持与更短交期
结果是更平滑、更致密、更精准的工程化涂层,在耐磨性、抗氧化性与刃口保持能力方面持续领先。
典型应用性能表
| 应用 | 推荐涂层 | 典型部件 | 厚度 (µm) | 硬度 (Hv) | 摩擦系数 | 关键优势 |
| 切削工具 | AlCrN | 立铣刀、钻头、铰刀、滚刀 | 2–4 | 3200 | <0.4 | 适合 45 HRC 干切削的高温耐磨 |
| 成形 / 冲压 | AlCrN | 修边冲头、微型刀具 | 2–4 | 3000 | <0.4 | 高负荷下的刃口稳定 |
| 压铸镶件 | AlCrN + 等离子渗氮 | 缸体镶件、芯针 | 3–5 | 3000–3200 | <0.4 | 抗焊模、抗热疲劳 |
| 注塑模具 | TiN | 顶针、流道 | 1–3 | 2300 | <0.4 | 平顺脱模与抗刮 |
| 高光模具 | TiN | 灯具模、镜面模 | 1–2 | 2300–2500 | <0.4 | 镜面稳定、易维护 |
| 装饰模具 | TiN | 可视镶件 | 1–2 | 2300 | <0.4 | 金色外观兼具耐磨 |
实际应用成果
东南亚现场验证结果显示:
- 切削与成形工具寿命提升 2–3 倍
- 压铸模维护停机时间减少 30–40%
- 铝与塑料件表面更洁净、报废率下降
- 热变形降低,尺寸稳定性提升
制造商为何选择纳峰科技
| 项目 | 纳峰科技 | 传统供应商 |
| 技术平台 | FCVA / 高致密 PVD | 标准弧源 |
| 表面粗糙度 | ≤0.02 µm | 0.05–0.10 µm |
| 致密度 | >98% | 92–95% |
| 附着力 | >80 N | 50–60 N |
| 交期 | ≤5 天 | 7–10 天 |
| 定制能力 | 应用专属 | 标准参数 |
打造长期高性能伙伴关系
在每一条加工线、冲压线或模塑单元中,性能就是利润。 纳峰科技的 TiN 与 AlCrN 涂层,结合先进 FCVA 技术与灵活在地服务,帮助制造商延长工具寿命、稳定品质并降低总拥有成本。